中文简体
 English
 русск
 العربية

产业观察:伴随化工装置升级、环保脱硫、湿法冶金、海洋配套项目落地,氧化性‑还原性混合酸、高氯离子、湿卤素介质等多重耦合腐蚀工况选材痛点凸显。常规超级奥氏体、双相钢在强酸‑氯化物共存环境下易发生点蚀、缝隙腐蚀与应力开裂,设备使用寿命受限。哈氏 C‑276(UNS N10276,国标 NS3304,德标 2.4819)镍‑铬‑钼‑钨系耐蚀合金,依托钼钨协同强化体系,兼顾还原性酸、含氯介质抗局部腐蚀能力;国内真空感应 + 电渣重熔精炼、精密轧制锻造工艺日趋成熟,国产 C‑276 实现稳定量产,逐步替代进口,成为严苛化工腐蚀工况核心结构用材。
C‑276 为超低碳奥氏体镍基耐蚀合金,核心配比镍余量≥57%、铬 14.5‑16.5%、钼 15‑17%、钨 3.0‑4.5%、铁 4‑7%,碳严格控制≤0.01%。镍保障奥氏体基体组织稳定,抵御氯离子应力腐蚀开裂;铬构建氧化性介质钝化膜;高钼搭配钨元素大幅提升抗还原性酸、点蚀、缝隙腐蚀性能;超低碳设计抑制焊接过程碳化物析出,焊态条件下可保留优良耐晶间腐蚀性能,焊后一般无需固溶热处理。材料可加工为板材、棒材、无缝管、锻件法兰、管件等,冷加工硬化倾向明显,大变形工序需要中间退火处理;热加工应避开 600‑900℃敏化区间,防止金属间相析出造成韧性衰减。
横向选材对比优势清晰:对比 254SMO 超级奥氏体不锈钢,C‑276 钼含量成倍提升,在中高温盐酸、硫酸‑氯化物混合介质中耐蚀等级跨级提升,适配更加恶劣的还原腐蚀工况;对标哈氏 C‑22,C‑276 在纯还原性酸工况表现突出,但强氧化性杂质介入环境下耐蚀能力不及 C‑22;相较 C‑2000 合金,C‑276 在传统化工还原腐蚀场景应用积淀深厚,供应链成熟,成本具备优势;对比 625 镍基合金,C‑276 侧重广谱耐蚀,高温持久强度偏弱,工况定位各有区分。国产 C‑276 执行 GB/T15007、ASTM B575 标准,成分、金相、腐蚀试验对标进口,缓解进口交期久、价格偏高、供货波动等行业难题。
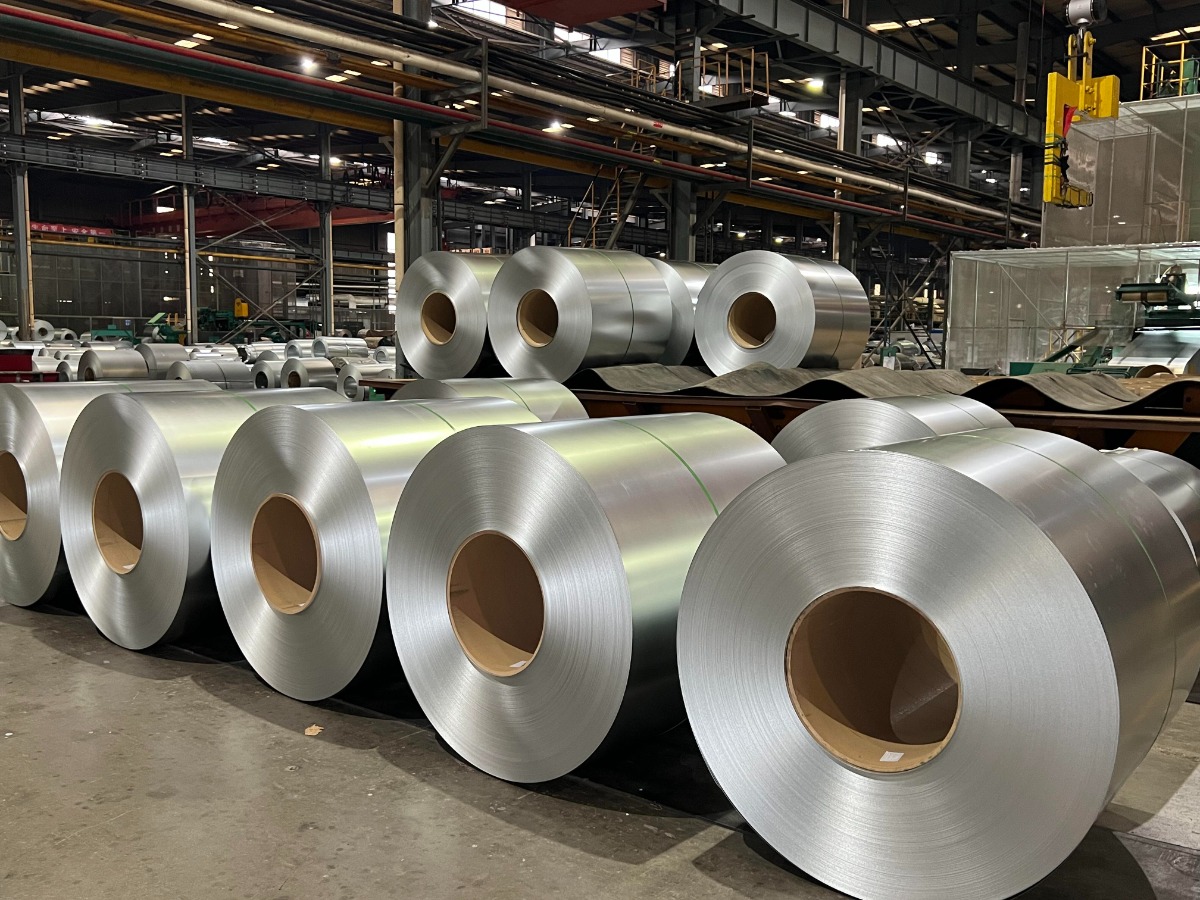
下游应用场景划分明确。化工石化赛道:各类反应釜、精馏塔、换热器、输送管道、阀门泵体,适配混合酸、卤素离子工艺体系;环保脱硫赛道:烟气脱硫 FGD 洗涤塔、再加热器、湿风机、高温腐蚀烟道部件;湿法冶金赛道:浸出槽、蒸发器、分离设备,应对酸性浸出液腐蚀;海洋能源赛道:海水淡化装置、海上平台关键管件,耐受海水与盐雾腐蚀;造纸制药赛道:漂白容器、提纯反应器,满足洁净强腐蚀生产条件。选型提示:C‑276 综合耐蚀优异,但长期高温强氧化介质性能有限;焊接需匹配专用镍基焊材,控制热输入,规避不当热循环引发敏化风险。
国内特钢企业采用真空感应 + 电渣重熔双联冶炼路线,严控硫磷、硅等杂质,解决高钼钨合金铸锭偏析、热加工开裂、表面缺陷等工艺难点,热轧中厚板、冷轧薄板、无缝管、磨光圆钢、定制锻件、异形管件实现稳定量产。依托特种合金产业集群配套,可提供定尺切割、固溶热处理、无损探伤、粗加工一体化服务,结合介质组分、温度、氯离子浓度,提供专业化选材与焊接工艺指导。
装备制造企业反馈,前期选用 254SMO 超级奥氏体不锈钢用于混合酸化工换热器,高温含氯工况下频繁出现点蚀渗漏,设备检修频繁;更换国产 C‑276 换热构件之后,点蚀、缝隙腐蚀得到有效抑制,设备连续运行周期大幅延长,降低停机维护与备件更换成本。
行业观察来看,国内精细化工、环保装备、湿法冶金项目持续扩容,强耦合腐蚀工况对高端耐蚀合金需求稳步释放。伴随 C‑276 冶炼、轧制、热处理工艺持续迭代,国产批次一致性与服役可靠性持续提升,市场渗透率稳步走高,助力国内化工领域关键耐蚀构件实现自主可控。